El etóxido de sodio en la producción de biodiésel es una opción práctica cuando se selecciona el etanol como alcohol, el aceite tiene un bajo contenido de agua y de ácidos grasos libres, y la planta puede controlar la manipulación del catalizador y la separación del producto. Su idoneidad depende del proceso en su conjunto: una reacción rápida aporta poco valor si la formación de jabón o la difícil separación del glicerol reducen la cantidad de combustible utilizable recuperado.
La opción resulta más sólida con una materia prima uniforme y pretratada, procesada con etanol seco en equipos diseñados para la transesterificación con etanol. Los aceites húmedos, las grasas residuales de composición variable y el reciclaje del alcohol mal controlado requieren tratamiento adicional antes de que este catalizador se convierta en una opción fiable.
Empiece por el aceite y el etanol antes de comparar catalizadores
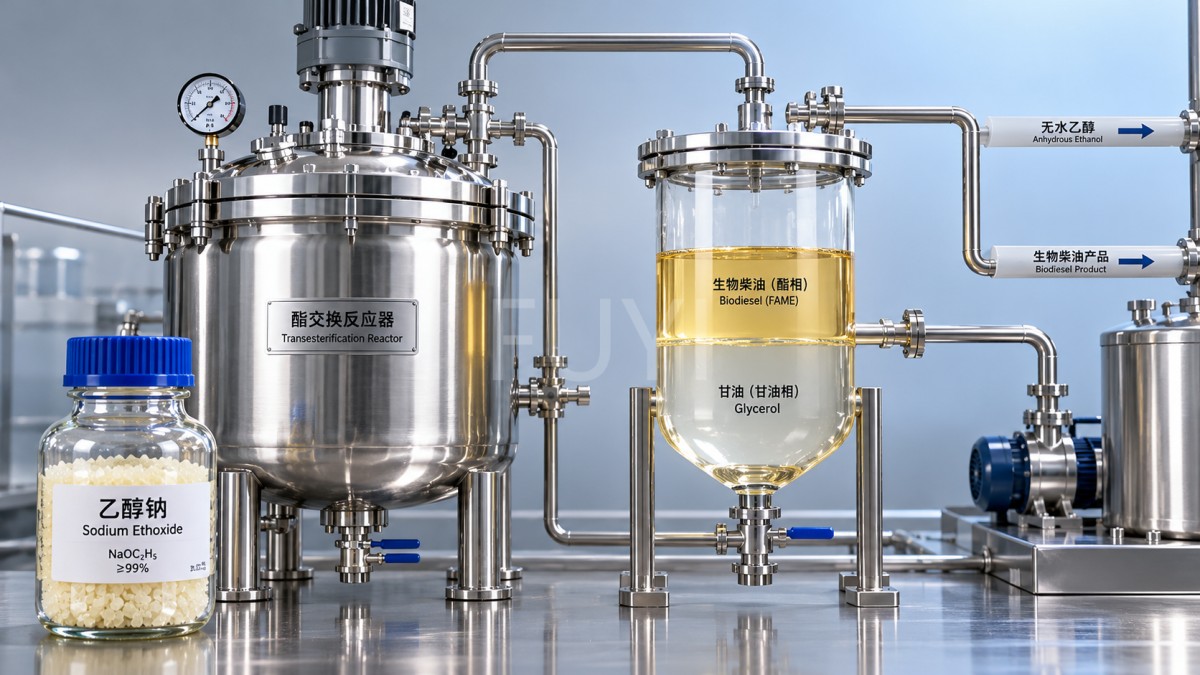
En la transesterificación con etanol, los triglicéridos reaccionan con el etanol para producir ésteres etílicos de ácidos grasos, o FAEE, y glicerol. El catalizador de etóxido acelera esta reacción, pero también reacciona con los componentes ácidos y es sensible a la humedad. Por tanto, la calidad de la materia prima determina qué cantidad del catalizador favorece la producción de ésteres y qué cantidad se consume en reacciones no deseadas.
Los ácidos grasos libres reaccionan con la base para formar jabón. Esto consume catalizador y puede dificultar la separación de las fases de éster y glicerol. Añadir más catalizador puede compensar parte de la neutralización, pero no elimina el jabón que ya se ha formado. Por encima de un intervalo de materia prima adecuado, una dosificación mayor puede aumentar las pérdidas durante la purificación en lugar de mejorar el rendimiento global.
El agua genera otro problema. Convierte el etóxido en etanol e hidróxido de sodio, modificando la composición del catalizador y favoreciendo vías que generan más jabón. La humedad puede provenir del aceite, del etanol nuevo, del alcohol recuperado, de los tanques de almacenamiento o de los equipos de transferencia. Analizar solo el aceite entrante deja sin controlar varias fuentes posibles.
Utilice valores medidos de acidez y contenido de agua para establecer los límites de aceptación de la materia prima. Un límite universal es menos útil que uno respaldado por ensayos realizados con el aceite, la calidad del alcohol y los equipos de separación reales. El aceite vegetal refinado puede ser una opción sencilla; el aceite de cocina usado también puede funcionar tras un pretratamiento eficaz. La denominación de la materia prima, por sí sola, no determina su idoneidad.
Si se utiliza la esterificación ácida para reducir los ácidos grasos libres, tenga en cuenta el agua que produce y la acidez residual antes de la etapa catalizada por una base. El pretratamiento solo se completa cuando la corriente resultante cumple los requisitos de la reacción siguiente.
Por qué un catalizador de etóxido puede adaptarse a un proceso con etanol
Un catalizador de etóxido preformado aporta directamente el alcóxido previsto. En comparación con la preparación del catalizador mezclando hidróxido de sodio con etanol, evita introducir el agua asociada a la formación de alcóxido a partir del hidróxido. Esta ventaja es importante cuando el control de la humedad ya es un factor limitante.
También es adecuado para un proceso destinado a producir ésteres etílicos sin introducir metanol a través del vehículo del catalizador. Una solución de metóxido suministrada en metanol añade otro alcohol al proceso y puede contribuir a obtener un producto con una mezcla de ésteres. Cuando la identidad del alcohol es importante para la especificación del producto o el sistema de recuperación, conviene prestar especial atención a la formulación del catalizador.
Estas ventajas tienen sus límites. El etóxido preformado no puede compensar el etanol húmedo, una acidez excesiva ni una mezcla insuficiente. Los catalizadores de hidróxido pueden seguir siendo viables cuando su menor coste de compra compensa la carga adicional para el proceso. Compare las opciones en condiciones equivalentes de materia prima y utilice como criterios de rendimiento la cantidad de éster recuperado que cumple las especificaciones y las necesidades de purificación.
El éxito de la reacción también debe incluir la separación del glicerol
Al principio, el etanol y el aceite tienen una solubilidad mutua limitada, por lo que una mezcla eficaz ayuda a poner en contacto los reactivos. A medida que se forman los ésteres, la mezcla cambia y una estrategia de mezcla que funciona al principio de la reacción puede dejar de ser necesaria más adelante. Por ello, la intensidad y la duración de la mezcla deben evaluarse junto con la dosis de catalizador, la temperatura y la proporción de alcohol y aceite.
Un exceso de etanol favorece el avance de la transesterificación hacia la formación de ésteres. Sin embargo, también puede mantener más glicerol en la fase rica en ésteres y dificultar la decantación. El jabón añade otra dificultad al estabilizar las emulsiones. Una muestra con una conversión alta de ésteres puede seguir representando un resultado de producción deficiente si la separación de fases es lenta o queda una cantidad considerable de ésteres atrapada en la corriente rica en glicerol.
Evalúe conjuntamente las etapas de reacción y recuperación:
- Conversión: Mida la formación de ésteres y los glicéridos residuales en lugar de basarse en el aspecto.
- Separación de fases: Controle el comportamiento de la decantación, la formación de emulsiones y las pérdidas de ésteres en la fase de glicerol.
- Recuperación del alcohol: Determine cómo afecta el momento de la recuperación a la separación y si es necesario secar el etanol reciclado.
- Acabado: Evalúe la eliminación del catalizador residual, el jabón, el glicerol y el alcohol con respecto a la especificación de combustible prevista.
Más catalizador no siempre es mejor, y más etanol tampoco. El intervalo operativo adecuado permite alcanzar una conversión aceptable y, a la vez, mantener bajo control la recuperación, la purificación y el reciclaje.
Consulte la especificación del catalizador más allá del porcentaje destacado
Como ejemplo de producto sólido, el etóxido de sodio se presenta como un polvo o cristal amarillento, con un contenido de álcali total de al menos el 99 %, un álcali libre de no más del 1,0 % y un contenido de carbonato de sodio de no más del 0,5 %. Estas cifras proporcionan criterios de compra útiles, pero el contenido de álcali total no debe interpretarse automáticamente como un porcentaje idéntico de etóxido activo.
La base analítica es importante porque distintos componentes alcalinos pueden contribuir al resultado del análisis y, sin embargo, comportarse de manera diferente en el proceso. Los límites de álcali libre y carbonato ayudan a caracterizar el grado, pero no sustituyen la información sobre la humedad, el contenido de catalizador activo y la uniformidad entre lotes. La dosificación del catalizador debe basarse en un método de análisis claramente definido, no en una descripción general de pureza.
El polvo o los cristales requieren una disolución controlada en etanol seco antes de una dosificación uniforme. Una solución de etanol preparada puede simplificar la dosificación, pero su concentración activa y la calidad del disolvente deben incluirse tanto en el cálculo del catalizador como en el balance de alcohol. Comparar kilogramos de sólido con kilogramos de solución sin corregir la concentración da lugar a una comparación de costes engañosa.
El envase también influye en la idoneidad práctica. El grado sólido indicado está disponible en bidones de hierro galvanizado de 80 kg o en el embalaje requerido por el cliente. Adapte el tamaño del envase al consumo y a las operaciones de transferencia: abrirlo repetidamente aumenta la exposición a la humedad y al dióxido de carbono, que pueden degradar el material. La manipulación en seco y en recipientes cerrados, así como un almacenamiento adecuado, son esenciales para mantener la calidad del catalizador.
¿Qué condiciones de operación respaldan esta elección?
Tome la decisión mediante un ensayo representativo de la producción
Una evaluación útil debe incluir variaciones representativas de la materia prima y etanol reciclado, si se prevé reciclarlo. Analizar únicamente materiales nuevos y secos puede ocultar problemas que surgen durante la operación habitual. Mantenga una base de comparación uniforme y examine después cómo afectan la dosis de catalizador, la cantidad de etanol, la mezcla y las condiciones de separación al producto final recuperado.
Registre las pérdidas de material con tanto cuidado como la conversión. El precio de compra del catalizador es solo uno de los costes: el secado del alcohol, la energía de recuperación, el tiempo de separación, los materiales de purificación y los ésteres descartados pueden modificar considerablemente la economía del proceso. Los métodos de separación de laboratorio también deben parecerse lo suficiente al proceso previsto en planta como para respaldar las decisiones de escalado.
Elija este catalizador cuando el proceso pueda mantener una calidad adecuada de la materia prima, preservar la actividad del catalizador durante la manipulación y recuperar éster etílico conforme a las especificaciones sin pérdidas excesivas. Si estas condiciones son inestables, la siguiente inversión debe centrarse en la etapa limitante —pretratamiento, secado del etanol, mezcla o separación— antes de comprometerse con el suministro habitual de catalizador.
Dejar Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.