La entrada de humedad en los envases de productos químicos alcóxidos puede comprometer la pureza del producto, desencadenar reacciones no deseadas y crear riesgos de seguridad durante el almacenamiento y el transporte, incluso sin fugas visibles.
Para los equipos de control de calidad y seguridad que manipulan etóxido de sodio y otros alcóxidos, la prioridad es inmovilizar las existencias sospechosas y determinar dónde comenzó la contaminación.
Una investigación fiable relaciona la integridad del cierre, el rendimiento de la barrera contra la humedad, las condiciones de llenado y los registros de manipulación con las pruebas analíticas. Una inspección externa por sí sola no permite determinar si el envase causó el deterioro.
Esta guía explica cómo distinguir los fallos del envase de la contaminación del proceso, seleccionar pruebas pertinentes y definir medidas correctivas que protejan la calidad del producto y al personal.
En primer lugar, asegure el envase sospechoso y preserve las pruebas
Inmovilice los envases afectados y las existencias que puedan estar relacionadas. Antes de moverlos o tomar muestras, registre los números de lote, los identificadores de los envases, las fechas de llenado, los lugares de almacenamiento y las horas en que se detectó el problema.
Los alcóxidos reaccionan con el agua para formar el alcohol correspondiente e hidróxido de sodio. Dependiendo de las condiciones, la liberación de calor y los vapores de alcohol inflamables pueden generar peligros.
Evalúe los envases que presenten abombamiento, calor inusual, fugas, corrosión grave o indicios de presión conforme al procedimiento de emergencia de su centro. Una inspección rutinaria no debe convertirse en una operación de apertura sin control.
Utilice la ficha de datos de seguridad del producto y los procedimientos aprobados para determinar los requisitos de aislamiento, protección personal, ventilación y toma de muestras. Antes de abrir cualquier envase, asegúrese de contar con personal cualificado.
No añada agua para investigar un residuo desconocido ni improvise métodos para liberar presión. Conserve los componentes del cierre, las etiquetas, las fotografías y los registros de transporte para el análisis posterior del fallo.
Documente si los daños existían antes de la manipulación. Fotografíe la tapa, el cierre, la zona de la junta, las costuras, la base y la disposición del palé para que las observaciones posteriores mantengan su contexto original.
¿Qué pruebas permiten distinguir la entrada de humedad de la contaminación del proceso?
Comience con una cronología que abarque la fabricación, el trasvase, el llenado, el cierre, el almacenamiento, el envío y la primera apertura. Identifique todas las etapas en las que el producto o el espacio de cabeza pudieron estar expuestos a la humedad.
Compare los envases afectados con envases no afectados del mismo lote, con otros lotes que utilicen el mismo lote de envases y con muestras de retención almacenadas en condiciones documentadas.
Si una muestra de retención representativa tomada antes del llenado ya presenta anomalías, investigue la producción y el trasvase previos. Si solo se deterioran algunos envases enviados, es más probable que el problema esté relacionado con el envase o la manipulación.
Estos patrones orientan la investigación, pero no demuestran la causa. Una muestra de retención almacenada de forma distinta a las existencias enviadas puede no reflejar la misma exposición ni el mismo historial de envejecimiento.
Compruebe si los fallos se concentran en un turno de llenado, un proveedor de cierres, una zona del almacén, una ruta de transporte o las prácticas de apertura del cliente. Estos patrones suelen acotar la investigación con eficacia.
Los envases que se abren repetidamente requieren una evaluación aparte. La humedad introducida durante la dispensación por el cliente puede parecerse a los daños de transporte si no se documentan las fechas de apertura, la duración de la exposición y las prácticas de resellado.
Revise las pruebas de exposición al agua junto con los cambios de humedad y temperatura. Los palés mojados por la lluvia, la condensación y los ciclos de temperatura sugieren mecanismos de entrada distintos y requieren medidas correctivas diferentes.
¿Qué componentes del envase químico deben examinarse?
Inspeccione el ajuste del cierre, el estado de la junta, las superficies de sellado, las roscas o los conjuntos de abrazadera y las costuras del tambor. Busque deformaciones, polvo atrapado, arañazos, corrosión y compresión desigual de la junta.
Compare los ajustes de cierre observados con la especificación aprobada. Una compresión insuficiente puede dejar vías de fuga, mientras que un apriete excesivo puede deformar los componentes o dañar algunos diseños de juntas.
Verifique los materiales reales de las juntas y los revestimientos con los registros de compra. Las sustituciones pueden alterar la compatibilidad química, el comportamiento de compresión y la resistencia a la humedad, aunque las dimensiones parezcan idénticas.
Distinga las fugas puntuales de la permeación del vapor de agua. Un envase puede impedir fugas de líquido y, aun así, permitir la transmisión de humedad a través de componentes poliméricos durante un almacenamiento prolongado.
Revise los datos de barrera correspondientes a la temperatura, la humedad, el espesor y la duración de exposición pertinentes. Los datos de la película por sí solos no permiten establecer el rendimiento de los cierres, las costuras ni del envase ensamblado.
Seleccione pruebas de integridad adecuadas para el diseño del envase, como métodos validados de caída de presión, caída de vacío o trazadores. Defina los límites de aceptación y la sensibilidad del método antes de interpretar los resultados.
Las pruebas de presión o vacío pueden dañar envases no aptos para ellas. Siempre que sea posible, utilice envases representativos vacíos o dispositivos de ensayo cualificados, y evalúe la compatibilidad antes de probar envases que contengan producto.
Un resultado satisfactorio en una prueba realizada tras la recuperación no excluye una fuga intermitente durante el envío. Las vibraciones, las cargas de apilamiento, los ciclos térmicos o el movimiento temporal del cierre pueden explicar resultados aparentemente contradictorios.
¿Cómo debe analizar el control de calidad los daños por humedad sospechados?
Elija mediciones que permitan distinguir la degradación del producto de la variación normal. Según el alcóxido y la formulación, pueden incluir un ensayo del contenido activo, mediciones validadas de alcalinidad y análisis de marcadores de degradación.
El análisis de humedad requiere especial cuidado porque los alcóxidos consumen agua mediante una reacción química. Un resultado bajo de agua no demuestra necesariamente que nunca haya habido exposición previa a la humedad.
Los métodos Karl Fischer requieren validación específica para el producto. La alcalinidad elevada, las interacciones con los reactivos y la preparación de la muestra pueden afectar los resultados; antes de utilizarlos, confirme su idoneidad, recuperación, repetibilidad y posible sesgo.
Interprete las mediciones de agua junto con los cambios en el contenido activo y los resultados de impurezas pertinentes. El hidróxido puede indicar hidrólisis, mientras que el carbonato también puede reflejar exposición al dióxido de carbono durante la manipulación.
No considere la alcalinidad total, por sí sola, como prueba de que el contenido de alcóxido se haya mantenido intacto. Los productos de hidrólisis pueden contribuir a la medición, según el método analítico utilizado.
Planifique la toma de muestras en condiciones secas controladas y con equipos aprobados. Registre el lugar de muestreo, el tiempo de apertura, la atmósfera y las etapas de transferencia, ya que el propio muestreo puede introducir contaminación por humedad.
Cuando sea seguro y viable, compare el material cercano al cierre con el material de zonas más profundas. Un deterioro localizado puede respaldar la hipótesis de una vía de entrada, aunque la mezcla puede ocultar el patrón.
El aspecto solo aporta indicios complementarios. La formación de grumos, la decoloración y la formación de costras pueden sugerir exposición, pero las conclusiones requieren compararlos con las especificaciones, las muestras de referencia y los resultados analíticos validados.
¿Las condiciones de llenado explican los resultados mejor que el envase?
Revise la preparación de los envases, incluido el lavado, el secado, el almacenamiento y la inspección. La humedad residual en un tambor, revestimiento, manguera de trasvase o válvula puede contaminar el material antes del sellado.
Compruebe la humedad del área de llenado, la temperatura del producto y del envase, y el tiempo transcurrido entre el llenado y el cierre. Puede producirse condensación cuando una superficie expuesta cae por debajo del punto de rocío local.
Si se especifica nitrógeno seco, verifique la calidad del gas en el punto de uso. Los certificados del suministro por sí solos pueden no detectar humedad introducida por las líneas de distribución o durante el mantenimiento.
Examine los procedimientos de purga, los tiempos de exposición y las interrupciones del llenado. Una lectura aceptable de la humedad ambiental no compensa un sistema de trasvase húmedo ni un envase secado de forma insuficiente.
Por ejemplo,el butóxido de sodio se especifica como un polvo blanco o amarillo pálido con una pureza de al menos el 98 %, utilizado como intermedio en síntesis orgánica.
Sus aplicaciones incluyen la fabricación de productos farmacéuticos, pesticidas y fragancias. Para estos usos, la cualificación del envase debe respaldar el cumplimiento de la especificación de calidad acordada durante el periodo previsto de almacenamiento y distribución.
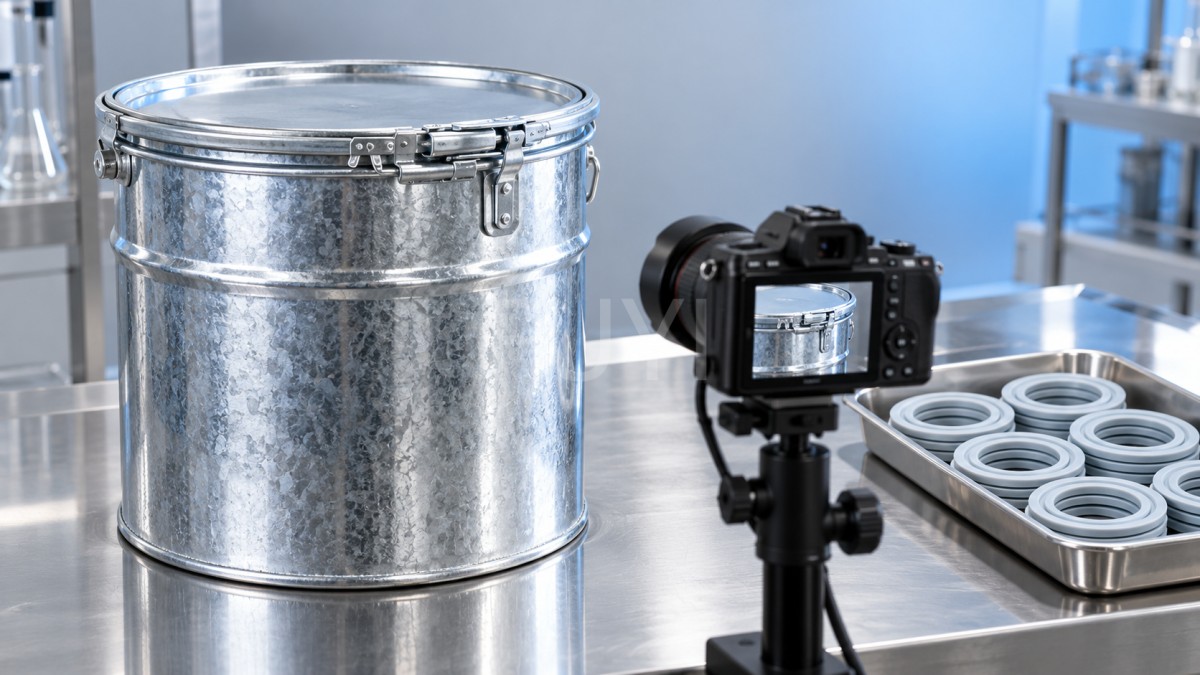
El formato de suministro indicado es un tambor de hierro galvanizado de 200 kg o el envase requerido por el cliente. Confirme la idoneidad de los recubrimientos, cierres, juntas y revestimientos para la formulación real.
Una especificación nominal del tambor no garantiza la protección contra la humedad. La forma del producto, el disolvente residual, la duración del almacenamiento, las condiciones de manipulación y el conjunto completo del envase influyen en el rendimiento.
¿Qué medidas correctivas evitarán que el problema se repita?
Adapte las medidas correctivas a la causa demostrada. Los defectos de cierre pueden requerir controles de montaje revisados, sustitución de juntas, medidas de contención con el proveedor o un diseño de cierre más adecuado con cualificación documentada.
Si el deterioro se debe a la permeación, evalúe barreras mejoradas en función de la vida útil y el clima requeridos. Si la contaminación comienza durante el llenado, dé prioridad al secado y al control del trasvase y de la atmósfera.
En caso de daños relacionados con el transporte, revise el soporte de los palés, la sujeción, los límites de apilamiento y las prácticas de manipulación. Confirme la eficacia bajo condiciones de distribución representativas de las rutas en las que realmente se produjeron los fallos.
Establezca los criterios de verificación antes de probar los cambios: resultados de integridad aceptables, límites analíticos, hallazgos de inspección y rendimiento durante el almacenamiento. Evalúe suficientes envases para abordar el patrón de fallo observado.
Mantenga separadas la decisión sobre el destino del producto y el grado de certeza sobre la causa raíz. La liberación, el reprocesamiento o el rechazo deben ajustarse a los procedimientos de calidad aprobados y a las pruebas disponibles, no basarse en el aspecto aceptable del envase.
Una investigación fundamentada explica tanto dónde entró la humedad como por qué fallaron los controles. Combine las pruebas del envase, los resultados analíticos y los registros del proceso para respaldar medidas de prevención específicas y una gestión segura del producto.